- Hasiera
- Guri buruz
- Produktuak
- Hauts metalurgiako piezak
- Shock Absorber estanpazio piezak
- Shock absorber gomazko piezak
- Shock absorber plastikozko piezak
- Shock-Xurgatzailea Pistoi-barra
- Shock Absorber Coil Spring
- DU buxa irristakorra
- Kolpeak xurgagailuak
- Altzairuzko Hodia
- Kolpe-xurgagailu osoak
- Shock Absorber osagaiak fabrikatzeko eta probatzeko ekipoak
- Berriak
- Deskargatu
- Bidali Kontsulta
- Jarri gurekin harremanetan
Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produktuak
Kategoria osoko xurgagailuen osagaiak hornitzen ditugu, besteak beste, pistoiak, estanpazioak, gomazko zigiluak, pistoi-haxkak, malgukiak eta auto-garatutako bandak/artelak egiteko makinak.


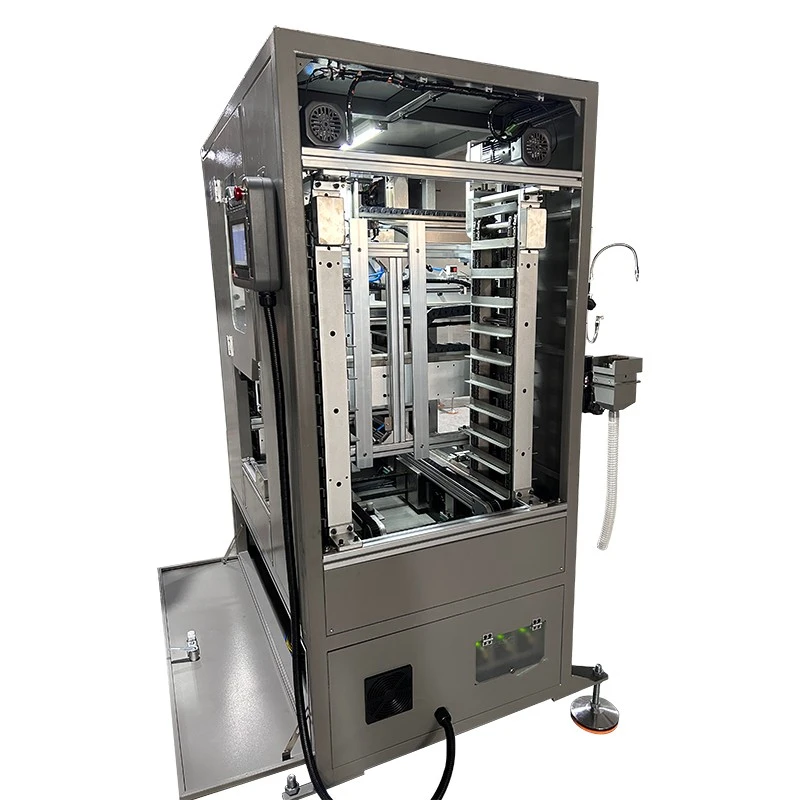
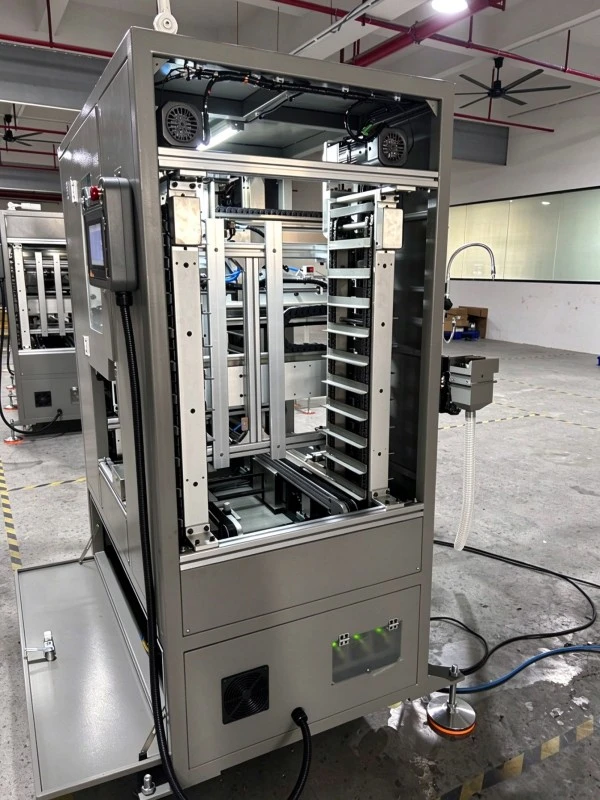
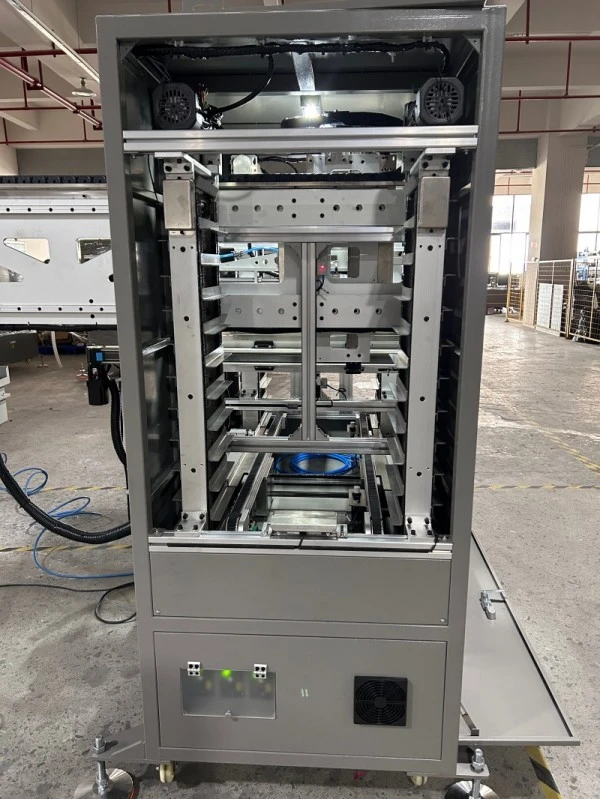
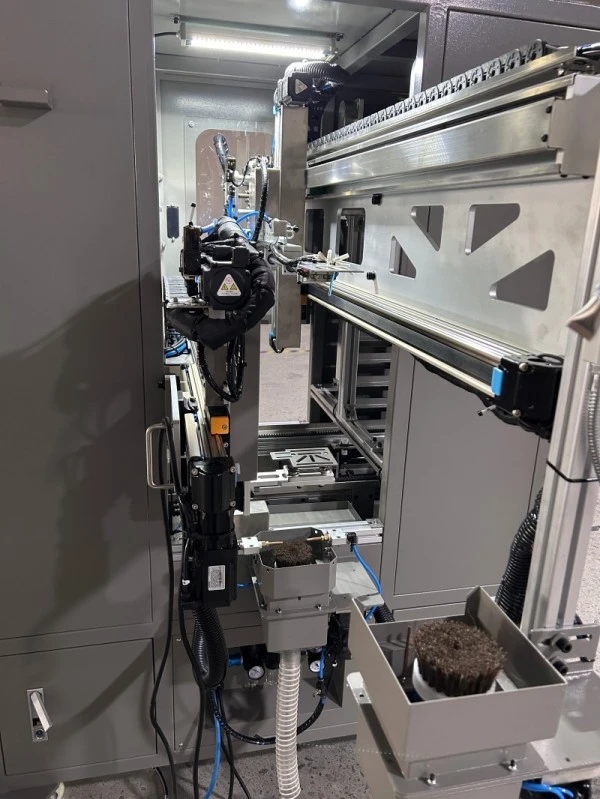
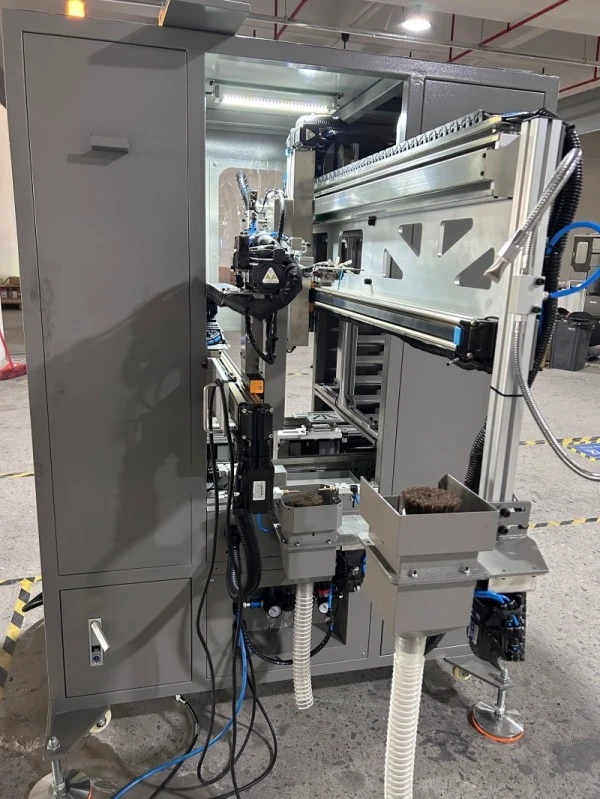
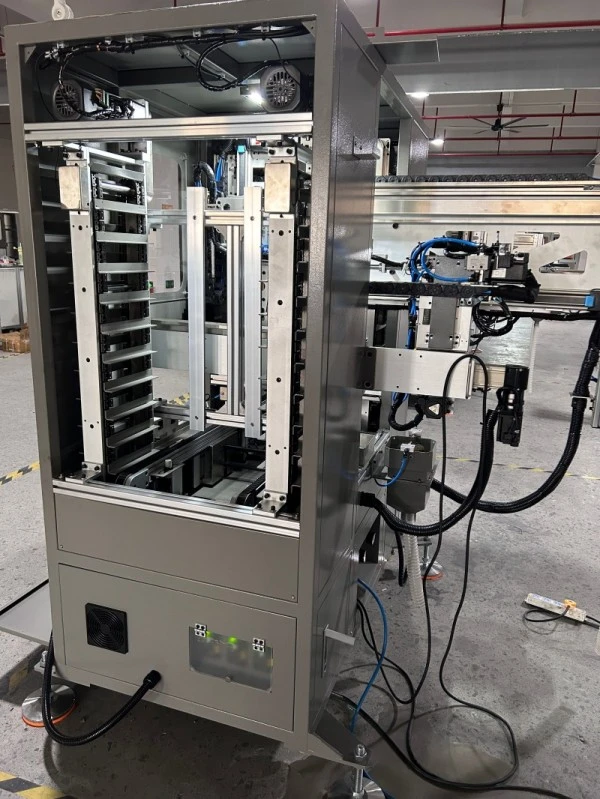
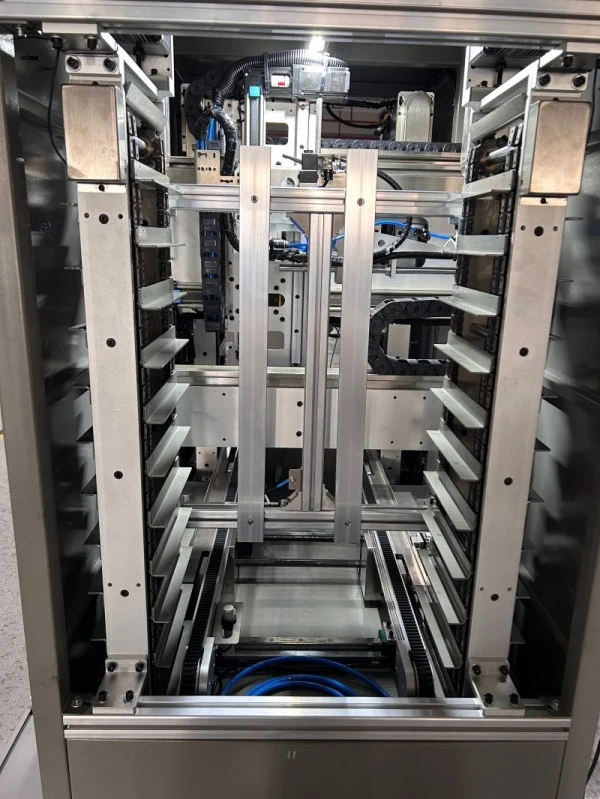
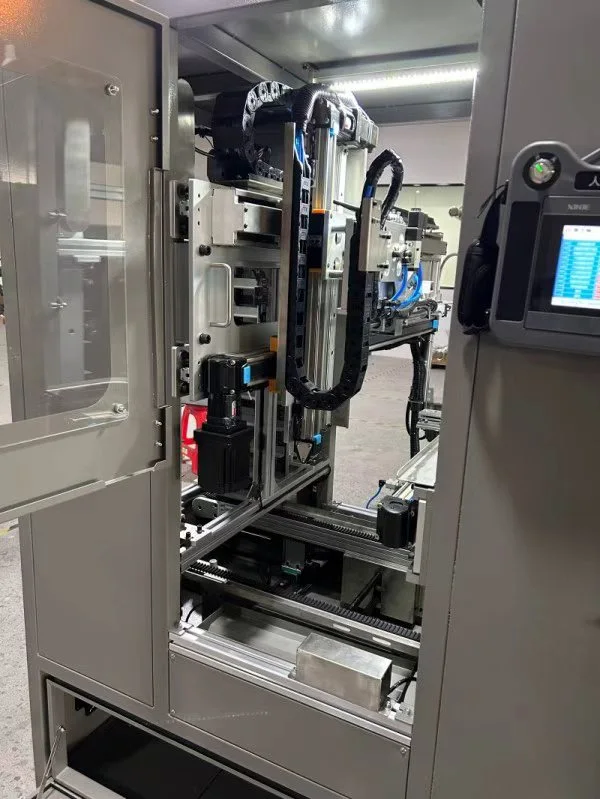
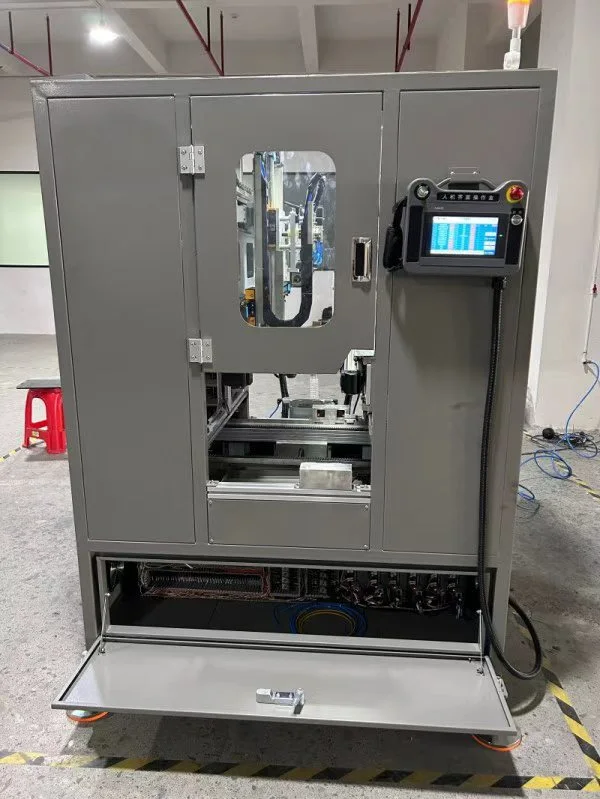
Hauts metalurgia guztiz automatikoak maneiatzeko eta paletizatzeko makina
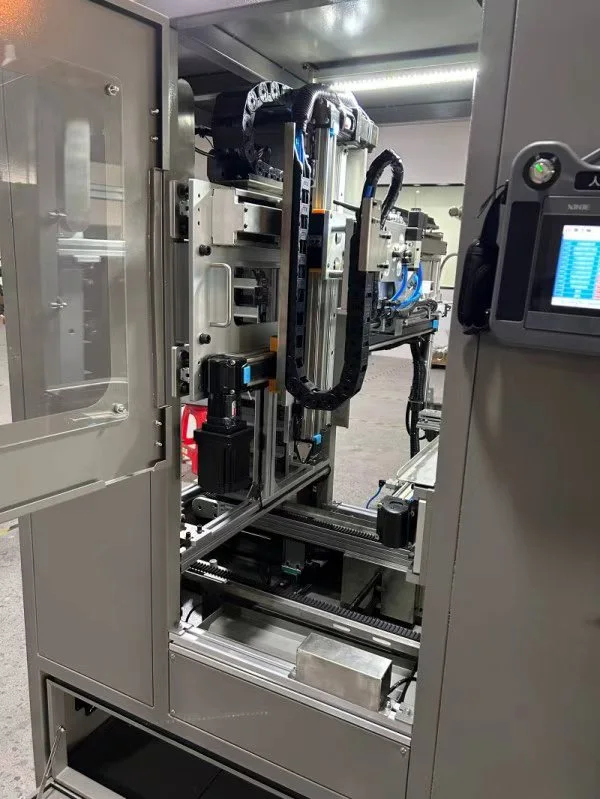
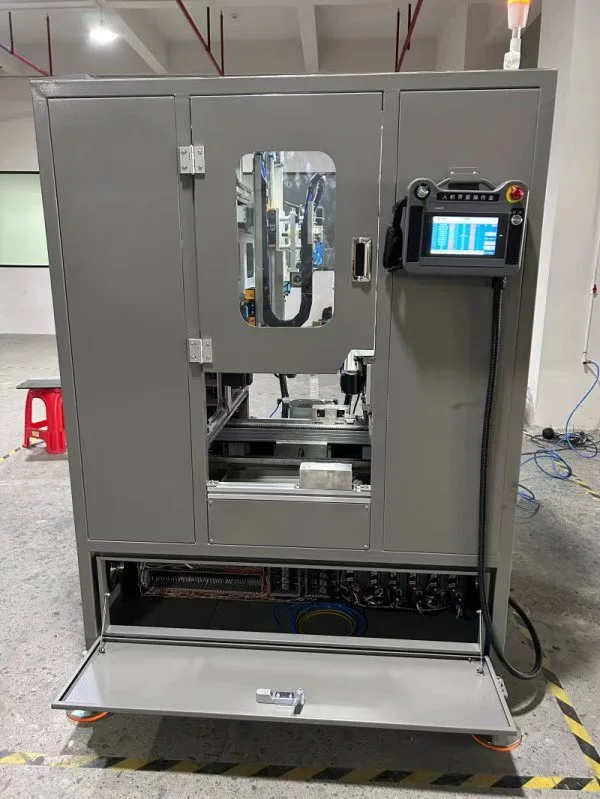
XIAYI-k prentsa osteko manipulazio soluzio automatizatuak garatzen ditu hauts metalurgiarako (PM) osagaien fabrikaziorako. FY serieko hauts trinkotzeko prentsa mekanikoekin eta servoprents hidraulikoekin lan egiteko diseinatua, hauts metalurgiako piezak maneiatzeko eta paletizatzeko makina guztiz automatikoak automatizatu egiten ditu trinko berde hauskorrak prentsako trokeletik sinterizazio erretiletara transferitzea.
TheHauts metalurgia guztiz automatikoak maneiatzeko eta paletizatzeko makinatrokelaren barrunbearen zatiak kentzea, alde biko hauts eskuila, 180°-ko pieza iraultzea, erretiluaren karga automatikoa, erretilu hutsaren elikadura eta erretilu osoa buffering integratzen ditu. Sinterizatu gabeko osagaiekin eskuzko kontaktua murriztuz, sistemak manipulazioari lotutako txirbilak eta hausturak minimizatzen laguntzen du, produkzio-fluxu koherenteagoa onartzen duen bitartean.
Ardatz anitzeko sincronizazio-uhaldun serbo-moduluek bultzatuta eta ukipen-pantailako HMI duen PLC baten bidez kontrolatuta, lan-estazioak lau harrapaketa-metodo trukagarri onartzen ditu: estutzea, atxikitze magnetikoa, hutsean xurgatzea eta barne-hedapena. Eragileek mugimendu-parametroak, piezen arteko tartea eta paletizazio-moldaketak doi ditzakete kontrol-interfazearen bidez, sistema geometria trinko berde desberdinetarako eta ekoizpen-eskakizunetarako egokia bihurtuz.
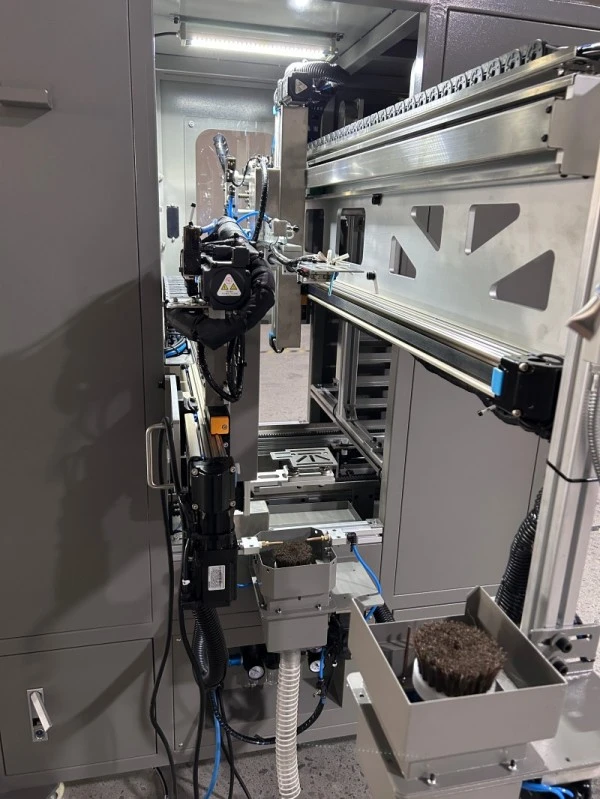
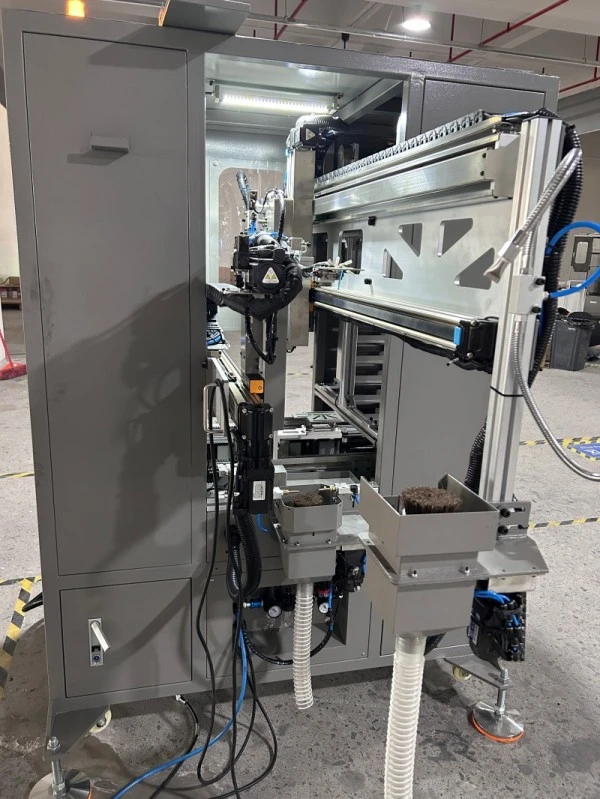
Prentsa osteko prozesamendu automatizatua
Trokelaren barrunbearen zatiak kentzea
Hautsa trinkotzeko prentsak konformazio-zikloa amaitu eta dagokion seinalea bidali ondoren, bilketa-manipulatzailea trokel-eremuan sartzen da, trinko berdea heldu eta moldetik erretiratuko da.
Transferentzia automatizatu honek operadoreek prentsa eremuko pieza hauskorrak eskuz berreskuratzeko beharra murrizten du. Lanpostua prentsarekin kabledun seinaleen bidez interblokeatzeko diseinatuta dago, eta bilketa-huts batek alarma eta prentsa-stop erantzuna abiarazten du hornitutako ekipamenduaren konfigurazioaren arabera.
Harrapatzeko metodoa piezaren formaren, materialaren, pisuaren eta gainazalaren egoeraren arabera hautatu behar da manipulazioan deformazioak edo kalteak saihesteko.
Alde bikoitzeko hauts eskuila
Berde trinkoek hauts solteak eta erreba finak eduki ditzakete eratu ondoren. Lanpostuak eskuilatze bi estazio erabiltzen ditu beheko eta goiko gainazalak paletizatu aurretik garbitzeko.
Eskuila-multzoek harizpi fineko eskuilak erabiltzen dituzte, 0-1.100 rpm-ko abiadura erregulagarria dutenak. Aireak eta hautsa biltzeko hodi batek askatutako hautsa kentzen laguntzen dute lan-eremutik.
Prozesu honek sinterizatu aurretik hondar-hautsa eta erreba txikiak murrizten laguntzen du. Benetako garbiketaren emaitza piezaren geometriaren, eskuilen ezarpenen eta materialaren ezaugarrien araberakoa da, beraz, erosleek lagin adierazgarriak ebaluatu behar dituzte prozesuaren baliozkotzean.
Pieza iraultzea eta erretilua kargatzea
Lehenengo eskuila-eragiketaren ondoren, bilketa-manipulatzaileak pieza paletizatu-manipulatzailera transferitzen du. Bigarren manipulatzaileak pieza 180° biratzen du goiko gainazala garbitzeko, erretiluan izendatutako posizioan jarri aurretik.
Errenkada bat bete ondoren, erretiluak programatutako zatien tartearen arabera egiten du aurrera. Ondoren, makinak gainerako piezak aukeratutako paletizazio ereduaren arabera antolatzen jarraitzen du.
Kontrol-sistemak parametroen ezarpenak onartzen ditu mugimendua, altxatzea, iraultzeko angelua, geruzak pilatzea eta zatien tartea. Horri esker, antolamendua HMIaren bidez doi daiteke, kokapen-parametro guztietan aldaketa mekanikorik egin gabe.
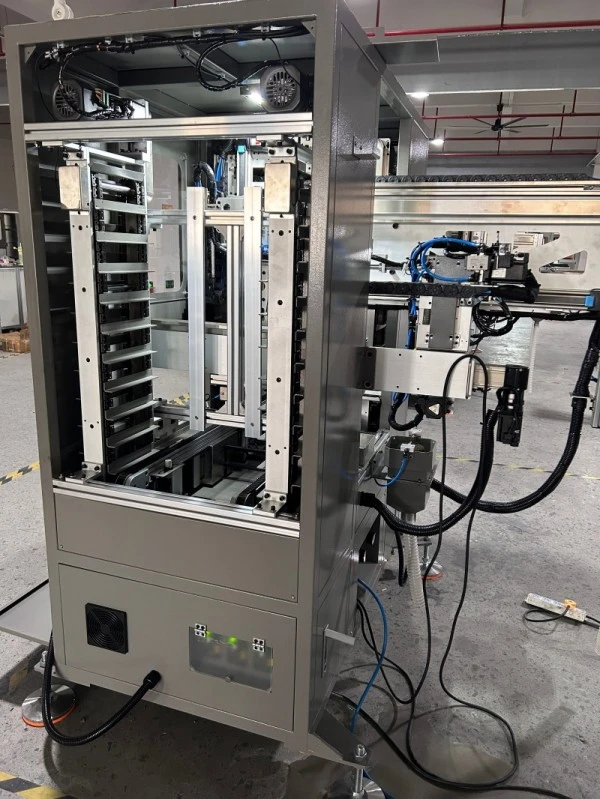
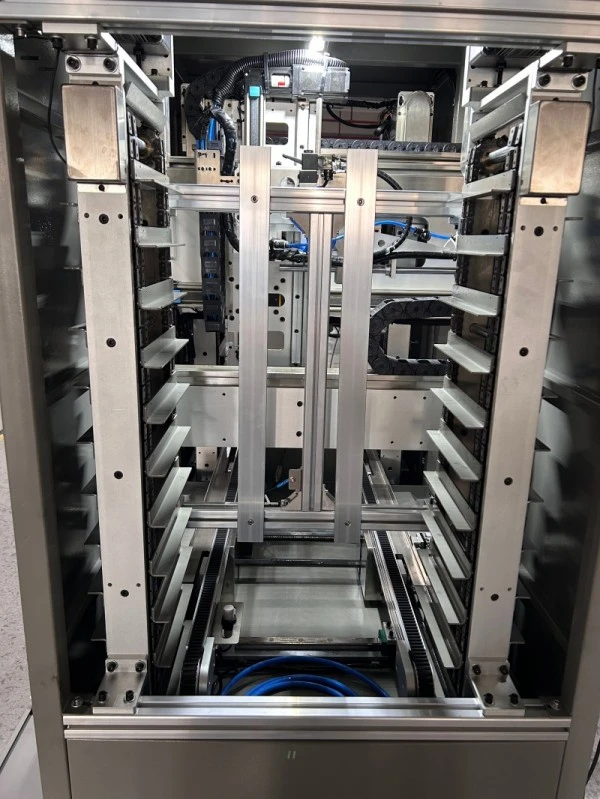
Gripper aukerak eta piezen bateragarritasuna
Lau Harrapatzeko Metodo
Berde trinko desberdinek manipulazio estrategia desberdinak behar dituzte. Lanpostuak aldaketa azkarreko lau harrapatzeko aukera onartzen ditu, eta piezaren diseinuaren arabera manipulatzeko konfigurazioa hautatzea ahalbidetzen du.
| Harrapatzeko metodoa | Pieza egokiaren ezaugarriak | Hautaketa gogoetak |
| Harrapatzeko pinza | Kanpoko profil egokia eta estutze-indarraren aurrean nahikoa erresistentzia duten piezak | Berretsi kontaktu-posizioa eta estutze-presioa |
| Pintza magnetikoa | Material magnetiko egokiak | Egiaztatu materialaren erantzuna eta harrapatzeko indarra |
| Hutseko harrapaketa | Horma meheak edo hauskorrak hutsean jasotzeko egokiak diren piezak | Egiaztatu eskuragarri dagoen xurgatze-eremua, gainazalaren egoera eta zigilatzea |
| Barne hedapenezko pinza | Barne-zulo egokia duten piezak | Egiaztatu zuloen dimentsioak eta onar daitekeen barneko ukipen-indarra |
Hauek arau unibertsalak baino aukeraketa jarraibideak dira. Benetako harrapatzeko egokitasuna bezeroaren piezak erabiliz egiaztatu behar da, batez ere horma meheko piezak, forma irregularrak eta presio lokalizatuarekiko sentikorrak diren trinko berdeetarako.
Onartutako pieza sorta
Adierazitako manipulazio-barruti estandarrak 8-60 mm-ko diametroak, 3-35 mm-ko altuerak eta 100 g-ko gehienezko pisu indibiduala duten piezak hartzen ditu.
Bilketa-altuera 1.000-1.400 mm-ra doi daiteke lurretik bilketa-posiziora. Honek prentsaren altueran, trokelen konfigurazioan eta hobiaren sakoneran dauden desberdintasunak egokitzen laguntzen du, makinaren benetako diseinuaren berrespenaren arabera.
Zerrendatutako neurrietatik edo pisu-tartetik kanpo dauden piezen kasuan, XIAYI-k beharrezkoak diren grippera, bidaia-barrutia eta manipulazio-antolamendua ebaluatu beharko lituzke bateragarritasuna baieztatu aurretik.
Erretiluaren elikadura eta bufferinga
Erretilu hutsaren horniketa automatikoa
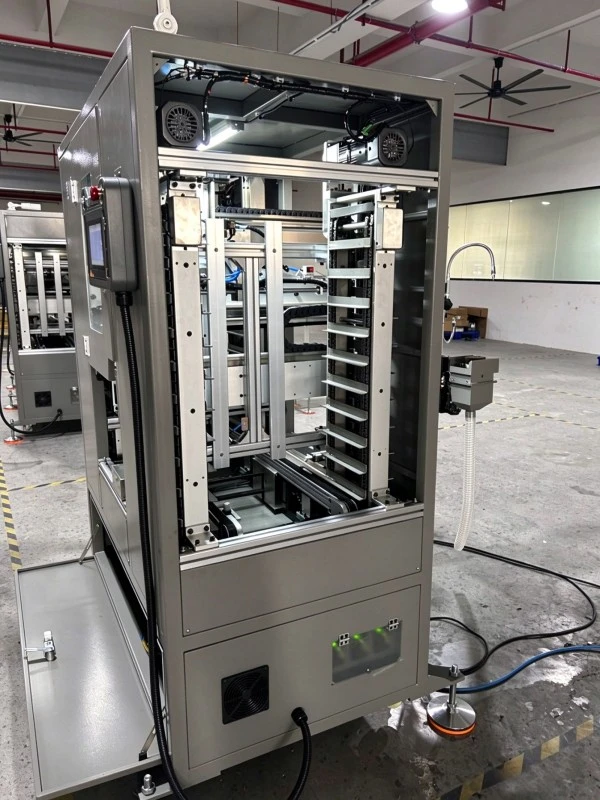
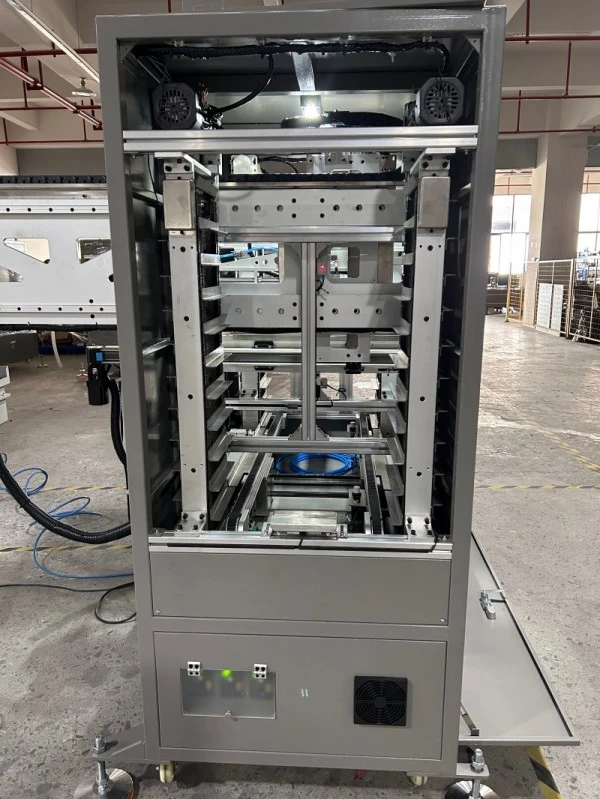
Hauts metalurgiako piezak maneiatzeko eta paletizatzeko makina guztiz automatikoak erretilu hutseko aldizkari bat dauka, adierazitako bederatzi erretilu arteko edukiera duena. Erretiluen aukera bateragarriak sareko erretiluak, grafitozko plakak eta altzairu herdoilgaitzezko sinterizazio erretiluak dira.
Zehaztutako erretiluaren tamaina 220-400 mm-ko luzera eta 200-300 mm-ko zabalera da. Lehendik dauden erretiluak erabiltzen dituzten erosleek beren neurriak eta lagin fisiko bat eman beharko dituzte bateragarritasuna egiaztatzeko. Emandako eskakizunek zehazten dute erretiluaren beheko deformazioak ez duela 2 mm-tik gorakoa izan behar.
Erretilu osoko biltegiratzea
Erretilu bat guztiz kargatuta dagoenean, garraiatzeko mekanismoak erretilu osoko buffering sekziora eramaten du eta hutsik dagoen erretilu bat lan-posiziora eramaten du. Bufferak bederatzi erretilu oso gorde ditzake, gehienez 80 kg-ko kargarekin.
Erretilu osoko biltegiratze-eremua edukiera iristen denean, alarma entzunezko eta bisual batek operadoreari abisatzen dio kargatutako erretiluak kentzeko. Antolamendu honek produkzioan eskuzko erretiluak maiz aldatzeko beharra murrizten du, nahiz eta etengabeko funtzionamendua erretilua garaiz biltzearen eta berritzearen araberakoa izan.
Sinterizazio prozesura transferitu
Lanpostua prentsa osteko manipulazioa beheranzko sinterizazio eragiketekin lotzeko diseinatuta dago. Kargatu ondoren, erretilu bateragarriak sare-gerriko sinterizazio-labe batera edo beherako estazio egoki batera eraman daitezke.
Material-fluxu integratuagoa behar duten proiektuetarako, aukerako konfigurazioen artean, AGV erretilu-transferentziako akokatzea, prentsa anitzeko banaketa-modulua eta sinterizazio-labea kargatzeko estazioko interfazea daude. Aukera hauek proiektuaren berariazko diseinua eta ziklo-denbora ebaluatzea eskatzen dute.
Servo Mugimendua eta Aldaketa
Mugimendu-parametro erregulagarriak
Jasotze eta paletizazio ardatzek serbo-gidatutako denbora-uhalen moduluak erabiltzen dituzte. Eragileek mugimendu-distantziak, altxatze-posizioak, iraultzeko angeluak, paletizazio-geruzak eta piezen tartea sar ditzakete ukipen-pantailaren HMIaren bidez.
Parametroetan oinarritutako konfigurazio honek paletizazio ereduen doikuntza errazten du produktu bateragarrien artean aldatzean. Pieza mota berri bakoitzerako programa eta helduleku egoki bat prestatu eta balioztatu behar da oraindik.
Adierazitako gehienezko pilatzeko altuera 60 mm-koa da. Baimendutako antolamendua piezaren geometriaren, erretiluaren diseinuaren eta manipulazio metodoaren araberakoa da; erosleek berretsi beharko dute aurreikusitako pilaketa-eredua egokia den beren trinko berdeetarako.
Trokel aldaketetarako espazioa
Bilketa-pintza-multzoa atzeraka mugi daiteke, gutxi gorabehera 800 mm-ko espazioa gordetzeko, trokelak doitzeko eta moldeak aldatzeko. Ezaugarri honek ohiko tresnen lana erosoagoa izan dadin nahi du lan-estazio osoa kendu behar izan gabe.
Instalatu aurretik, berretsi benetako mantentze-lanak, operadorearen sarbidea eta makina-atearen antolaketa lehendik dagoen prentsaren diseinuaren aurka.
Segurtasun eta Kontrol Sistema
Sakatu interblokeatzea
Hauts metalurgiako piezak maneiatzeko eta paletizatzeko makina guztiz automatikoa prentsara konektatzen da kable bidezko seinale interfaze baten bidez, hegazkin-konektore bat erabiliz. Prentsa eta manipulazio-sekuentzia dagozkion funtzionamendu-seinaleen bidez koordinatzen dira.
Emandako konfigurazioaren arabera, zatiak biltzeko hutsegite batek alarma bat piztu eta prentsa geldiarazten du. Abian jartzean, interblokeatzeko logika espezifikoa, berrabiarazteko baldintzak eta akatsak berreskuratzeko prozedura berretsi behar dira.
Babes fisikoa
Makinak segurtasun fisikoko hesi bat eta babes-ate gardena erabiltzen ditu, barneko LED argiarekin funtzionamenduan ikuspena hobetzeko. Ezaugarri hauek eragilea lan-mekanismotik bereizten laguntzen dute.
Azken instalazioa makinen segurtasun-baldintzen eta dagoen prentsaren diseinuaren arabera berrikusi behar da. Operadoreek ez dituzte interblokeoak saihestu edo babestutako operazio-eremuan sartu behar mugimendu arriskutsuak posible diren bitartean.
Osagai industrial estandarrak
Adierazitako hardware konfigurazioak XINJE PLC bat, serbo motorrak eta AIRTAC osagai pneumatikoak ditu. Kontrol-sistemak sekuentziazio automatikoa konbinatzen du ukipen-pantailako parametroen sarrerarekin eta alarma-abisuekin.
Kontrataziorako, erosleek osagaien eredu zehatzak, plano elektrikoak, ordezko piezen erabilgarritasuna eta hornitutako konfigurazioaren mantentze-eskakizunak baieztatu beharko dituzte.
Zehaztapen Teknikoak
| Elementua | Zehaztapena |
| Piezen diametroa | 8-60 mm |
| Piezen altuera | 3-35 mm |
| Piezen gehieneko pisua | ≤100 g |
| Altuera erregulagarria | Zorutik 1.000-1.400 mm-ra |
| Bilketa bidaia horizontala | 1.100 mm |
| Bilketa bertikala bidaia | 450 mm |
| Bidaia horizontala paletizatu | 850 mm |
| Bidaia bertikala paletizatu | 100 mm |
| Pilatzeko gehieneko altuera | ≤60 mm |
| Erretiluaren neurri bateragarriak | 220–400 mm × 200–300 mm |
| Erretilu hutseko aldizkariaren edukiera | Gehienez 9 erretilu |
| Erretilu osoko buffer-ahalmena | Gehienez 9 erretilu |
| Erretilu osoko gehienezko karga | 80 kg |
| Eskuila abiadura | 0-1.100 bira/min |
| Adierazitako ziklo-tasa maximoa | 15 ziklo/min |
| Power supply | 220 V ka, 50 Hz |
| Potentzia nominala guztira | 2,5 kW |
| Laneko airearen presioa | 0,5-0,7 MPa |
| Neurri orokorrak (W × L × H) | 1.300 × 1.450 × 1.800 mm |
| Harrapatzeko metodoak | Pintzadura, magnetikoa, hutsean eta barne hedapena |
| Kontrol-sistema | XINJE PLC + ukipen-pantaila HMI |
Oharra: 15 ziklo/min zifra adierazitako maximo teorikoa da, ez ekoizpen-tasa bermatua. Benetako irteera prentsa zikloaren, piezen dimentsioen, harrapatzeko metodoaren, eskuilatze denboraren eta paletizazio ereduaren araberakoa da. Manipulazio estazioak ezin du gainditu konektatutako prentsaren irteera eraginkorra.
Aplikazioak
TheHauts metalurgia guztiz automatikoak maneiatzeko eta paletizatzeko makinahauts-metalurgiako ekoizpen-inguruneetan prentsa osteko manipulaziorako dago, besteak beste:
Automobilgintza eta motozikletaren osagaiak:Konpaktu berdeak amortigugailuen pistoietarako eta konformatutako beste pieza egoki batzuetarako.
Olioz bustitako errodamenduak eta kaskarrak:Sinterizatu aurretik arretaz transferitzea eskatzen duten burdinazko eta kobrezko errodamenduen hutsuneak.
Engranajeak, kamak eta egitura-osagaiak:Hauts metalurgiako engranajeak, kamak eta forma irregularreko piezak zehaztutako manipulazio-eremuan.
Prentsa-sinterizaziorako ekoizpen-lerroak:Konpaktu berdeak kendu, garbitu, erretiluetan jarri eta beheranzko sinterizazio prozesu batera eraman behar diren aplikazioak.
Bateragarritasuna benetako piezaren marrazkiaren, materialaren, pisuaren, neurrien eta manipulazio-orientazioaren arabera ebaluatu behar da. Lanpostua FY serieko hauts trinkotzeko prentsa mekanikoetarako eta servoprentsa hidraulikoetarako diseinatuta dago, proiektuaren arabera ebaluatzen den egokitasuna berritzeko.
Kalitatearen kudeaketa eta laguntza
XIAYIk kalitatea kudeatzeko sistema bat ezarri du IATF 16949:2016 eskakizunekin bat datorrena. Hornitzaileen kalitatezko dokumentazio formala eskatzen duten erosleentzat, aplikagarriak diren sistemaren dokumentuak eta horien irismena berretsi daitezke kontratazioan.
Lanpostu bakoitzak fabrikako kargarik gabeko eta lotutako funtzionamendu probak egiten ditu bidali aurretik. Emandako dokumentazioak funtzionamendu-eskuliburua, plano elektrikoak eta ordezko piezen zerrenda ditu.
XIAYI-k instalazio eta martxan jartzeko laguntza, bezeroaren prentsarekin seinalea integratzea eta makinen funtzionamendua, harrapaketa ordezkatzea, parametroen konfigurazioa eta arazoak konpontzeari buruzko prestakuntza eskaintzen ditu.
Adierazitako berme epea 12 hilabetekoa da. Urruneko eta tokiko laguntza teknikoa eskuragarri dago hitzartutako zerbitzu-baldintzetan, epe luzerako jatorrizko ordezko piezen hornidurarekin batera.
Eskaera egin aurretik, erosleek piezen marrazkiak eta prentsa eredua eman ditzakete, XIAYI-k harrapatzeko metodoa, erretiluaren zehaztapena, interfazearen baldintzak eta espero den produkzio-zikloa ebaluatu ahal izateko.
Maiz egiten diren galderak
Lanpostua lehendik dagoen hauts trinkotzeko prentsa batera egokitu al daiteke?
Bai, berritze proiektuak ebaluatu daitezke. XIAYI-k prentsa-eredua, trokelaren altuera, bilketa-altuera eta eskuragarri dagoen seinale-interfazearen xehetasunak behar ditu. Baliteke prentsa zaharrek seinale bihurtzeko modulua behar izatea integrazio fidagarria izan aurretik.
Lanpostu batek hainbat prentsak zerbitza ditzake?
Konfigurazio estandarra prentsa bakarrerako diseinatuta dago. Prentsa anitzeko antolamenduak banaketa-modulu pertsonalizatu bat eta ziklo-denborak, prentsa tartea, zati-emaria eta beharrezko manipulazio-ahalmena ebaluatu behar ditu.
Nola aukeratu behar dut harrapatzeko metodoa?
Aukeraketa piezaren geometriaren, materialaren eta bere egoera berdean dagoen indarraren araberakoa da. Atxikimenduak, magnetikoak, hutsean eta barne hedapeneko heldutzeek baldintza desberdinak dituzte. Piezen marrazkiak edo laginak emateak harrapatzeko irtenbidea ekoitzi aurretik ebaluatzeko aukera ematen du.
Grafitozko erretiluak erabili behar al ditut?
Ez. Adierazitako erretilu bateragarrien aukerak sareko erretiluak, grafitozko plakak eta altzairu herdoilgaitzezko erretiluak dira. Erretiluak zehaztutako dimentsio-tartearen barruan egon behar du, eta beheko deformazioak ez du 2 mm-tik gorakoa izan behar emandako eskakizunen arabera. Lehendik dauden erretiluak egokiro eta egonkortasunean egiaztatu behar dira erabili aurretik.
Makina etengabe irits al daiteke 15 ziklo minutuko?
Hamabost ziklo minutuko adierazitako maximo teorikoa da. Lor daitekeen ekoizpen-tasa prentsa-zikloaren, piezaren dimentsioen, atxikitzeko eta askatzeko denboraren, eskuilatze-baldintzen eta paletizazio-ereduaren araberakoa da. Azken zikloko tasa zati adierazgarriekin egindako proben bidez baieztatu behar da.
Zer ohiko mantentze-lanak behar dira?
Ohiko mantentze-lanak barne hartzen ditu eskuiletatik eta lan-eremutik metatutako hautsak kentzea, konexio pneumatikoak egiaztatzea, serbo-moduluak mantentze-lanaren arabera lubrifikatzea eta gripperak higadura ikusteko. Gomendatutako mantentze-tarteak makinaren eskuliburuan baieztatu behar dira.
Eskatu manipulazio irtenbide bat
Hauts metalurgiako produkzio-lerro berri bat planifikatzen ari bazara edo lehendik dagoen prentsa berritzen ari bazara, XIAYI-k manipulazio-eskakizunak ebalua ditzake zure osagai eta ekipoen informazioan oinarrituta.
Proposamen praktiko bat onartzeko, eman piezaren marrazkia, materiala, neurriak, pisua, egungo prentsa-eredua, prentsaren ziklo-denbora, erretiluaren neurriak eta xede-ekoizpen-bolumena. Informazio honek konfigurazio estandarra egokia den edo helduleku pertsonalizatua, erretiluak maneiatzea edo prentsa anitzeko integrazioa behar diren zehazten laguntzen du.
Lotutako Kategoria
- Hauts metalurgiako piezak
- Shock Absorber estanpazio piezak
- Shock absorber gomazko piezak
- Shock absorber plastikozko piezak
- Shock-Xurgatzailea Pistoi-barra
- Shock Absorber Coil Spring
- DU buxa irristakorra
- Kolpeak xurgagailuak
- Altzairuzko Hodia
- Kolpe-xurgagailu osoak
- Shock Absorber osagaiak fabrikatzeko eta probatzeko ekipoak
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei Barrutia, Ningbo hiria, Zhejiang probintzia, Txina
-
Tel
-
Posta elektronikoa
Lortu neurrira egindako aurrekontua zure Shock Absorber piezenetarako
Zergatik aukeratzen dute erosle globalek Ningbo Xiayi:
✓ IATF 16949 Ziurtagiria — Akats-tasa % 0,1etik behera kontrolatzen da.
✓ Kategoria osoko hornidura - Pistoiak, hagak, malgukiak, estanpazioak eta gomazko piezak.
✓ I+G laguntza - Hauts metalurgiako formula pertsonalizatuak eta 7-10 eguneko prototipo azkarra.
✓ Ahalmen frogatua — 50 milioi nukleo pistoi ekoizten dituzte urtero mundu mailako OEMentzat.
Hasteko prest? Bete beheko formularioa eta gure ingeniaritza taldeak 24 orduko epean erantzungo du gomendio pertsonalizatu batekin.
Lotutako produktuak

Albisteen Gomendioak