- Hasiera
- Guri buruz
- Produktuak
- Hauts metalurgiako piezak
- Shock Absorber estanpazio piezak
- Shock absorber gomazko piezak
- Shock absorber plastikozko piezak
- Shock-Xurgatzailea Pistoi-barra
- Shock Absorber Coil Spring
- DU buxa irristakorra
- Kolpeak xurgagailuak
- Altzairuzko Hodia
- Kolpe-xurgagailu osoak
- Shock Absorber osagaiak fabrikatzeko eta probatzeko ekipoak
- Berriak
- Deskargatu
- Bidali Kontsulta
- Jarri gurekin harremanetan
Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produktuak
Kategoria osoko xurgagailuen osagaiak hornitzen ditugu, besteak beste, pistoiak, estanpazioak, gomazko zigiluak, pistoi-haxkak, malgukiak eta auto-garatutako bandak/artelak egiteko makinak.


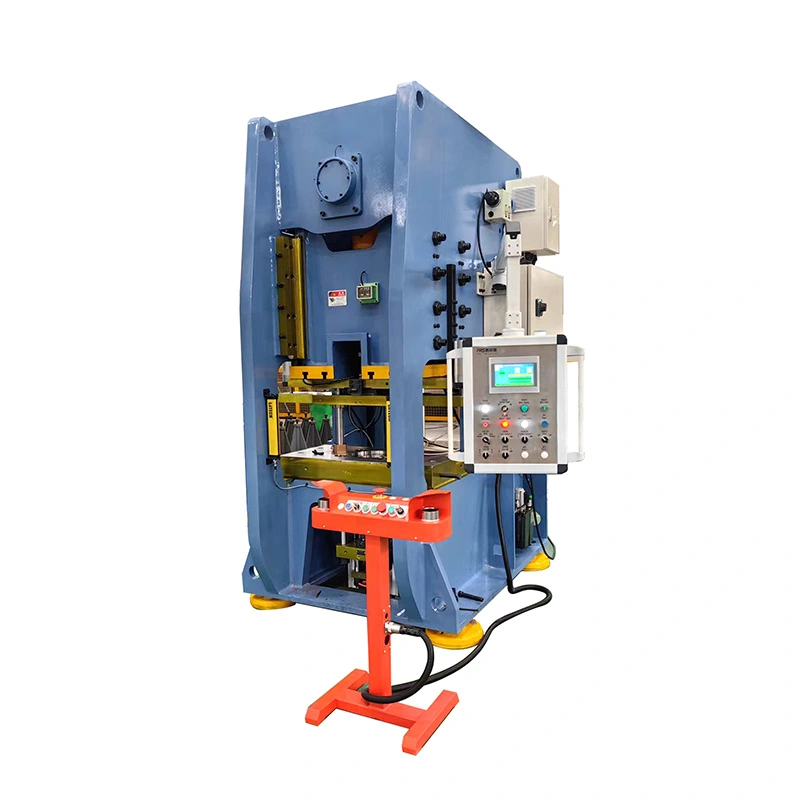
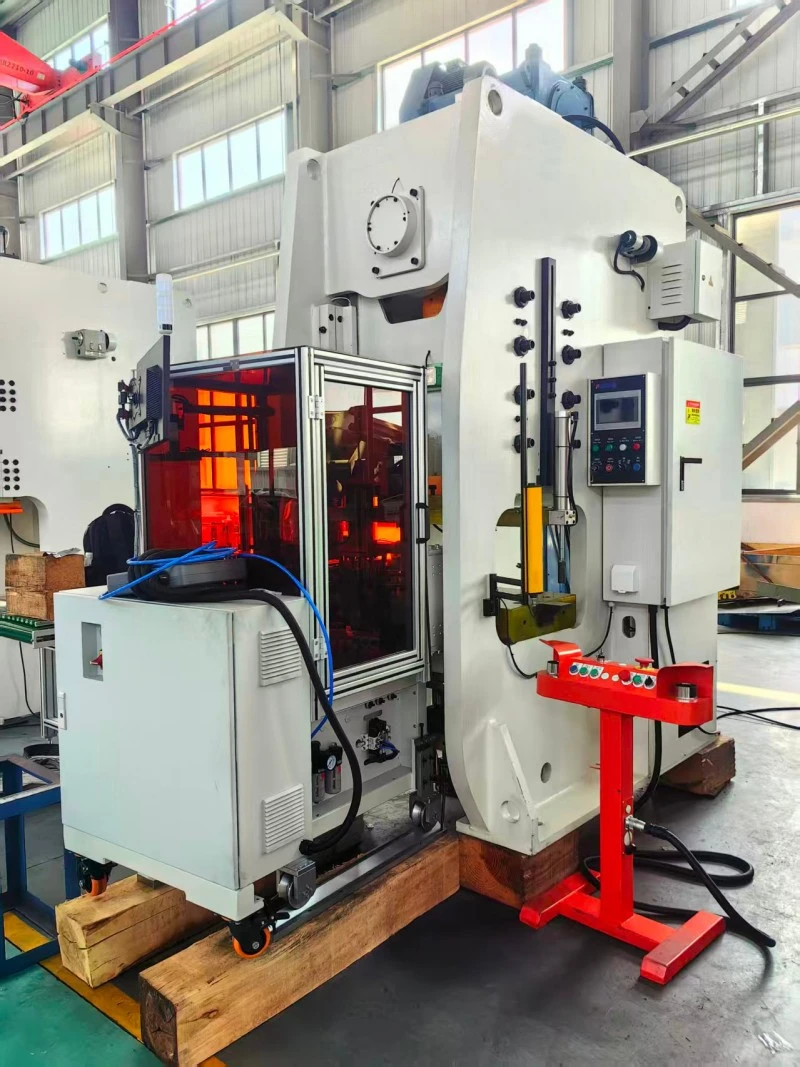
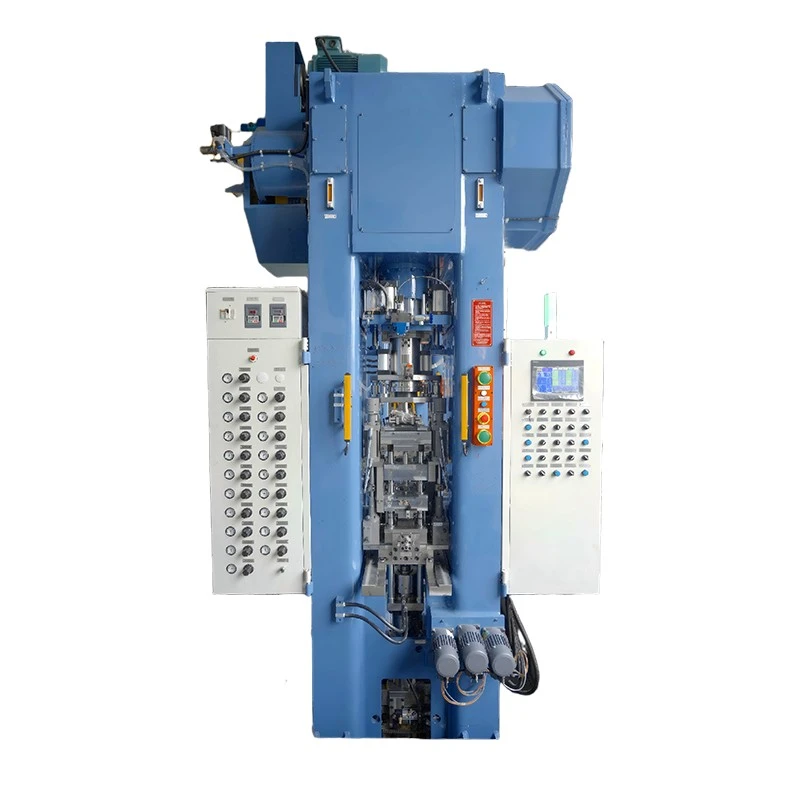
Hauts-metalurgiako piezak guztiz automatikoak dimentsionatzeko prentsa
XIAYI-k garatutako Hauts Metalurgiako Piezen Dimentsionatzeko Prentsa guztiz automatikoa hauts metalurgiako osagaien sinterizazio osteko doitasun dimentsiorako zuzentzeko diseinatuta dago. Sinterizatu ondoren, PM piezak dimentsio-aldaketak edo deformazio txikiak izan ditzakete uzkurtze termikoaren eta sinterizazio-prozesuaren ondorioz. Ekipo honek presio kontrolatua aplikatzen du barne-diametroa, kanpoko diametroa eta piezaren altuera zuzentzeko, dimentsio-tolerantzia, koaxialtasuna eta gainazaleko akabera hobetzen lagunduz.
TheHauts-metalurgiako piezak guztiz automatikoak dimentsionatzeko prentsa800 kN-ko neurri mekanikoko prentsa bat da, sinterizazio osteko hauts metalurgiako aplikazioetarako bereziki garatua. Soldatutako altzairuzko marko zurruna, zortzi aurpegiko txirrista luze gidatua, marruskadura lehorreko enbrage-balazta pneumatikoa eta gainkarga hidraulikoaren babesa erabiltzen ditu ekoizpen errepikakorrean konformazio-baldintza egonkorrak emateko.
Makina Siemens PLC eta MCGS HMI ukipen-pantaila batek kontrolatzen du, jog, ibilaldi bakarreko eta etengabeko funtzionamendu moduekin. Automatizazio-interfazeak elikatzeko eta deskargatzeko sistemetarako erreserbatuta daude, ekipoak MA serieko manipulagailuekin edo RA serieko robotekin karga, dimensionamendu eta deskarga automatikoetarako funtzionatzeko aukera emanez.
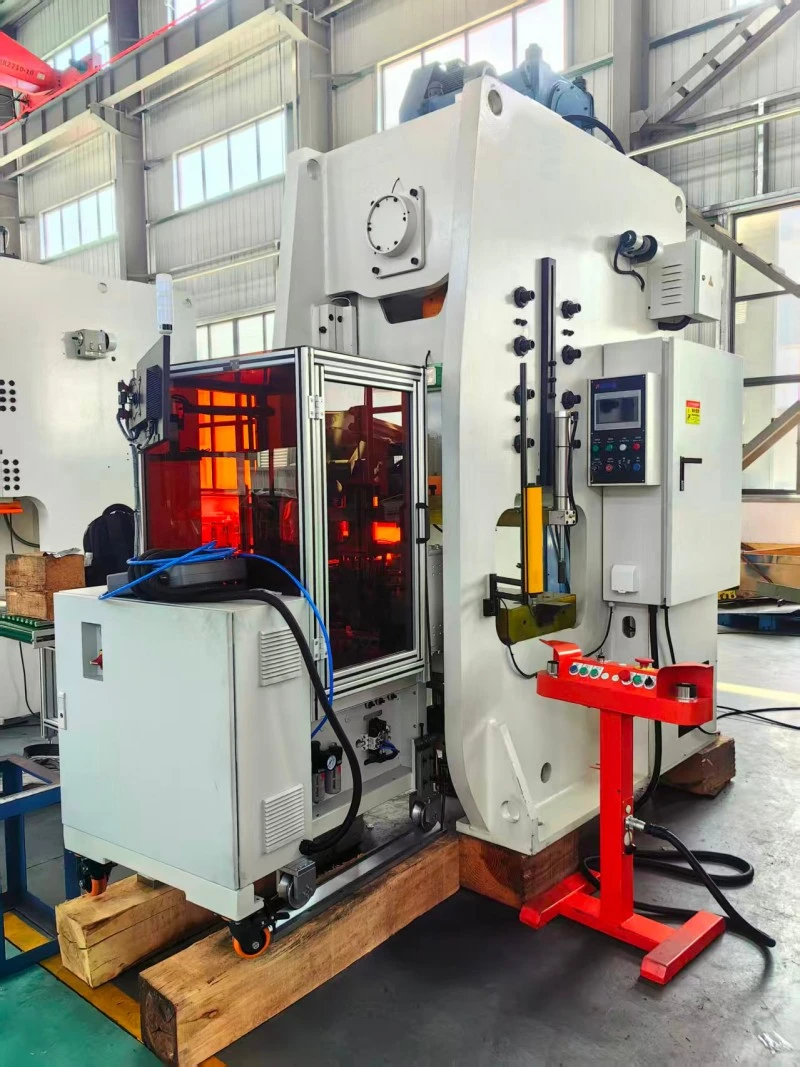
Sinterizatu ondoren neurri zuzenak
Sinterizazioa ezinbestekoa da hauts metalurgiako piezen beharrezko propietate mekanikoak garatzeko, baina dimentsio-aldaketak gerta daitezke prozesuan zehar. Dimentsio-eskakizun estuak dituzten osagaietarako, bigarren mailako neurri-eragiketa bat beharrezkoa izan daiteke.
Barneko eta Kanpoko Diametro zuzenak
FSE-80-k presio mekaniko kontrolatua aplikatzen die dagoeneko sinterizatutako osagaiei barneko eta kanpoko diametroetako dimentsio-desbideraketak zuzentzeko. Hau bereziki erabilgarria da buxin, errodamendu, kolpe-motelgailuen pistoi eta dimentsio-zehaztasunak muntaketaren errendimenduan eragiten duen beste osagai batzuetan.
Kontrolatu piezaren altuera
Dimentsionatzeko prozesuak sinterizazioak eragindako altuera-aldaerak ere zuzendu ditzake. Goiko eta beheko tresnen posizioa kontrolatuz, makinak osagaien altuera behar den zehaztapenera hurbil dezake.
Hobetu Dimentsio-koherentzia
Baldintza kontrolatuetan errepikatutako neurriak piezen arteko dimentsio-aldakuntza murrizten laguntzen du. Horrek bolumen handiko ekoizpenerako egokia bihurtzen du prozesua, non dimentsio koherenteak behar diren beheranzko muntaia egiteko.
Sinterizazio osteko piezak egiteko diseinatua
Hautsa trinkotzeko prentsa batek ez bezala, makina honek ez du metalezko hauts solteak osatzen trinko berde batean. Erabiltzen dasinterizatu ondorendagoeneko sinterizatuta dagoen PM osagai baten dimentsioak zuzentzeko.
Kargua PM Prozesuan
Hauts metalurgiaren ekoizpen-prozesu tipikoa hau da:
Hautsaren prestaketa → Hauts trinkotzea → Berde trinkoa → Sare uhalaren sinterizazioa → Sinterizazio osteko dimentsioa → Ikuskapena → Ondorengo muntaketa edo prozesatzea
Dimentsionatzeko eragiketa, beraz, lehendik dagoen PM produkzio-lerro batean integra daiteke, konformazio prozesu autonomo gisa erabili beharrean.
Osagai sinterizatuetarako egokia
TheHauts-metalurgiako piezak guztiz automatikoak dimentsionatzeko prentsaegokia da sinterizazio-prozesua amaitu duten baina dimentsio-zuzenketa gehigarria behar duten piezetarako. Barruko zuloak, kanpoko diametroak, altuera desberdinak eta urrats anitzeko egiturak dituzten osagaietarako konfigura daiteke.
800 kN Dimentsionatzeko indarra
FSE-80-k dimentsio-indar maximoa eskaintzen du800 kN, 4 mm-ko gehienezko dimentsio-ibilbidea eta 140 mm-ko diapositiba-ibilbidea.
Dimentsio kontrolatutako trazua
Prentsatze-ibilbide maximoa 4 mm-koa da, eta makina egokia da dimentsio-zuzenketa kontrolatua egiteko, eskala handiko materiala eratzeko beharrean. Dimentsionatzeko indarra lan-eremuaren barruan aplika daiteke pieza sinterizatuaren ezaugarrien eta dimentsio-baldintzen arabera.
Ekoizpen Abiadura
Diapositibaren trazuaren abiadura 40-75 S.P.M.-koa da, eta dimentsioaren benetako lan-tasa gutxi gorabehera.20–35 S.P.M.
Benetako irteera osagaien geometriaren, trokelaren konfigurazioaren, kargatzeko metodoaren, tamainaren eskakizunen eta automatizazio mailaren araberakoa da.
Ekipamendua hautatu aurretik, XIAYI-k bezeroaren osagaien marrazkia ebaluatu dezake eta neurri-indar egokia, trokelaren egitura eta prozesu-parametroak gomendatzen ditu.
Egitura zurruna tamaina errepikagarrirako
Dimentsio-koherentzia prentsaren zurruntasunaren eta gidaren zehaztasunaren araberakoa da.
FSE-80-k soldadura bat erabiltzen duQ235B altzairuzko xafla markoamekanizazio astunaren aurretik bibrazio zahartzearen estresa arintzea jasaten duena. Prozesu honek makinaren egituran barneko tentsioa murrizten laguntzen du.
Zortzi aurpegiko diapositiba-gida
Diapositibak zortzi aurpegiko gida-egitura luzea erabiltzen du sakatzean desbideratze angeluarra murrizteko. Diapositiba-gidari egonkorrak goiko puntzoiaren, trokelaren eta beheko puntzoiaren arteko posizio erlatiboa mantentzen laguntzen du tamainatze-eragiketa errepikatuetan.
Estresa arintzeko makina-markoa
Soldatutako markoa bibrazio-zahartze tratamendua jasaten du mekanizatu aurretik. Horrek egitura-egonkortasuna hobetzen laguntzen du eta oinarri zurruna ematen du tamaina errepikakorreko eragiketetarako.
Trokel sortaren babesa
Makinaren gidaritza egonkorrak erreminten osagaien artean beharrezkoa ez den mugimendua murrizten du dimentsio-zikloan zehar. Horrek neurriaren zehaztasuna mantentzen laguntzen du eta trokelen multzoan karga irregularra murrizten du.
Prentsa eta tresneriaren segurtasun-babesa
Dimentsionatzeko eragiketek babes fidagarria behar dute bai operadoreentzat bai erremintentzat. Makinak segurtasun funtzio mekanikoak, pneumatikoak eta elektrikoak barne hartzen ditu etengabeko ekoizpena laguntzeko.
Enbragea eta balazta babesa
Enbrage-balazta konbinazio lehor pneumatikoak begizta bikoitzeko balbula bikoitzeko kontrola erabiltzen du. Honek diapositiba nagusiaren abiarazte eta geldialdi kontrolatua eskaintzen du ekoizpenean zehar.
Gainkarga hidraulikoaren babesa
Gainkarga hidraulikoen babeserako unitate integratuak gainkarga anormal bat gertatzen denean presioa askatu dezake. Horrek prentsaren egitura eta trokelen multzoa gehiegizko kargatik babesten laguntzen du.
Operadorearen Segurtasuna
Makina lau mailatako errezelen babesarekin, bi eskuko funtzionamendu sinkronoarekin, traza bikoitzeko detekzioa eta larrialdi-gelditzeko interblokeoarekin horni daiteke.
Balantze-zilindro batek irristadaren pisuari aurre egiten laguntzen du eta traza itzultzean inpaktua murrizten laguntzen du.
Kontrol digitala eta prozesuen jarraipena
TheHauts-metalurgiako piezak guztiz automatikoak dimentsionatzeko prentsaSiemens PLC bat erabiltzen du MCGS ukipen-pantailako HMI batekin makinen funtzionamendu eta monitorizazio zentralizatua eskaintzeko.
Hiru funtzionamendu-modu
Kontrol-sistemak jog, trazu bakarreko eta etengabeko funtzionamendu moduak onartzen ditu. Horri esker, operadoreek modu egokia hauta dezakete konfigurazioan, probak, erreminten doikuntzak eta produkzio arruntean.
Parametro digitalaren bistaratzea
Trokelaren altuera a batekin bistaratu daiteke0,1 mm-ko irakurketa. Operadoreek makinaren baldintza nagusiak kontrola ditzakete eta funtzionamendu-parametroak doi ditzakete HMI bidez.
Produkzioaren eta Matxuren Jarraipena
Kontrol-sistemak piezak zenbatzea, biraderaren angeluaren jarraipena eta akatsen alarma erregistratzea onartzen du. Erreserbatutako I/O atakak ere eskuragarri daude kanpoko elikadura, deskarga eta ikuskapen sistemekin konektatzeko.
Ekoizpen-abiadura aldakorra
Motor nagusiak maiztasun aldakorreko unitate bat erabiltzen du, eta, horretarako, irristaketaren trazuaren abiadura urratsez urrats doitzea ahalbidetzen du, aplikagarria den funtzionamendu-barrutian.
Pieza desberdinetarako matrize aukerak
Trokelen multzo estandarra daU1/L1, berriz, U1/L2 eta U2/L2 konfigurazioak osagai konplexuagoetarako eskuragarri daude.
U1/L1 konfigurazio estandarra
Konfigurazio estandarra egokia da sinterizazio osteko tamaina-aplikazio arruntetarako, non osagaien egiturak puntzoi-mugimendu gehigarririk behar ez duen.
Maila Anitzeko Trokel Egiturak
U1/L2 eta U2/L2 trokelen konfigurazioak hauta daitezke goiko edo beheko puntzoi mugimendu desberdinak behar dituzten osagai konplexuagoetarako.
Nukleo Hidraulikoa Haga
Barne-zuloen tamaina kontrolatua behar duten osagaietarako nukleo hidrauliko bat dago eskuragarri. Aukera hau bereziki erabilgarria da bushing, kolpe-motelgailuetarako eta barruko egitura mailakatua duten beste osagai batzuetarako.
Beheko puntzoi erregulagarria
Beheko puntzoiaren kanporatze-altuera eta sakatzearen posizioa eskuz doi daitezke zehaztutako barrutian. Nukleoko hagaren altuera ere doi daiteke osagaien dimentsio ezberdinekin bat etortzeko.
FSE-80MJ Die-Set parametroak
| Elementua | Unitatea | FSE-80MJ |
| Trokel multzo mota | — | U1/L1 |
| Trokel sorta aukerakoa | — | U1/L2, U2/L2 |
| Erdiko Trokelaren Plaka Mota | — | Finkoa |
| Goiko puntzoi-plaka errodamendu-indarra | kN | 800 |
| Erdiko Troquelaren Plaka-errotamendu-indarra | kN | 800 |
| Beheko puntzoi-plaka errodamendu-indarra | kN | 800 |
| Beheko puntzoia kanporatzeko doikuntza | mm | 0–40 |
| Beheko puntzoiaren doikuntza | mm | 0–40 |
| Core Rod Altuera Doikuntza | mm | 0–80 |
| Nukleoa hagaxka plaka errodamendu indarra | kN | 120 |
| Doikuntza tresna-kit | Ezarri | 1 |
Karga eta Deskarga automatikoak
Makina estandarrak eskuzko karga eta deskargarekin funtziona dezake, eta automatizazio-aukerak eskuragarri daude ekoizpen-eraginkortasun handiagoa behar duten bezeroentzat.
Elikadura automatikoa
Elikadura automatikoko unitate birakaria makinan integra daiteke osagai sinterizatuak dimentsionatzeko trokelera transferitzeko. Elikadura okerra hautemateko sentsore bat gehi daiteke karga-baldintza anormalak identifikatzeko.
Zatiak garbitzea
Aire-kolpe garbiketa-unitate bat instalatu daiteke piezaren hondar hautsa edo partikulak kentzeko dimentsionatu ondoren.
Robot manipulazioa
MA serieko manipulatzaileak eta RA serieko robotak piezen karga eta deskarga automatikorako erabil daitezke. Horri esker, prentsak etengabeko produkzio-zelula automatizatu baten parte gisa funtzionatzen du.
Lan Prozesua
Dimentsionatzeko prozesua kargatzetik deskargaraino sekuentzia kontrolatu baten bidez osatzen da.
1. urratsa: pieza kargatzea
Hauts-metalurgia sinterizatuko osagaiak dimensionatzeko trokelean jartzen dira eskuz edo manipulatzaile automatiko baten bidez.
2. urratsa: irristatu behera eta tamaina
Goiko puntzolea beherantz mugitzen da diapositiba nagusiarekin eta presio kontrolatua aplikatzen du beharrezko neurriak zuzentzeko, barne zuloa, kanpoko diametroa eta piezaren altuera barne.
3. urratsa: Dwell Formazioa
Egonaldi-epe labur batek aplikatutako presioa pieza egonkortzeko aukera ematen du eta dimentsio-zehaztasuna eta gainazaleko kalitatea optimizatzen laguntzen du.
4. urratsa: Diapositiba itzulera
Diapositiba nagusia hasierako posiziora itzultzen da dimentsionatzeko eragiketa amaitu ondoren.
5. urratsa: kanporatzea
Beheko puntzoi-mekanismoak trokelaren barrunbetik tamainako osagaia igotzen du.
6. urratsa: Piezen deskarga
Amaitutako osagaia eskuz edo robot-grip batekin kendu daiteke. Aukerako aire-kolpea garbitzeko sistema batek hondakin-hautsak edo partikulak kendu ditzake hurrengo prozesuaren aurretik.
7. urratsa: Hurrengo Zikloa
Makina kargatzeko posiziora itzultzen da eta hurrengo dimensionamendu-zikloa hasten du etengabeko ekoizpenerako.
Zehaztapen Tekniko Nagusiak
| Elementua | Unitatea | FSE-80 |
| Gehienezko Tamainaren Indarra | kN | 800 |
| Sakatzeko trazu maximoa | mm | 4 |
| Diapositiba trazua | mm | 140 |
| Diapositibaren trazuaren abiadura teorikoa | S.P.M | 40–75 |
| Benetako Tamaina Lan-tasa | S.P.M | 20–35 |
| Diapositiba altuera doitzea | mm | 80 |
| Gehienezko tamaina piezaren luzera | mm | 50 |
| Motor Nagusiaren Potentzia | kW | 7.5 |
| Elikatze Hornidura | — | AC380V / 50Hz |
| Kontrol-tentsioa | V | AC220 / DC24 |
| Pisu osoa trokel multzoarekin | T | 8.7 |
| Dimentsio orokorra L×W×H | mm | 2000 × 1500 × 2900 |
Lubrifikazio eta sistema pneumatikoa
Lubrifikazio fidagarria eta aire hornidura garrantzitsuak dira ekoizpen-ziklo luzeetan funtzionamendu egonkorra mantentzeko.
Lubrifikazio zentralizatua
Makinak koipearen lubrifikazio zentralizatu progresiboko sistema bat erabiltzen du, olio-linea blokeatzeko alarma automatiko batekin. Honek operadoreei lubrifikazio-arazoak identifikatzen laguntzen die, beharrezkoak ez diren geldialdiak eragin aurretik.
Airearen tratamendu pneumatikoa
Sistema pneumatikoak airearen sarreran iragazki-erregulatzaile-lubrikatzaile multzo bat erabiltzen du eta aire-presio baxuko alarma bat dauka.
Osagai pneumatiko estandarrak
Osagai pneumatiko nagusiak erabil ditzaketeAIRTAC edo SMCosagaiak, ordezkatzeko aukera estandarizatuak eta mantentze-lanak erraztuz.
Hauts metalurgiaren aplikazioak
TheHauts-metalurgiako piezak guztiz automatikoak dimentsionatzeko prentsaegokia da PM osagaien sinterizazio osteko dimentsio-zuzenketa egiteko.
Shock Absorber Pistoiak
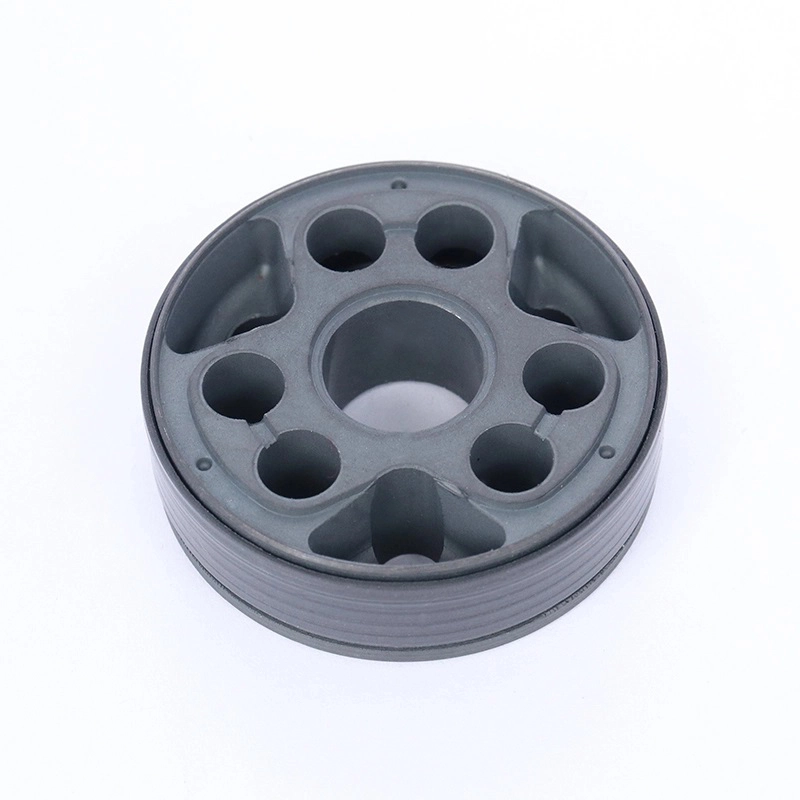
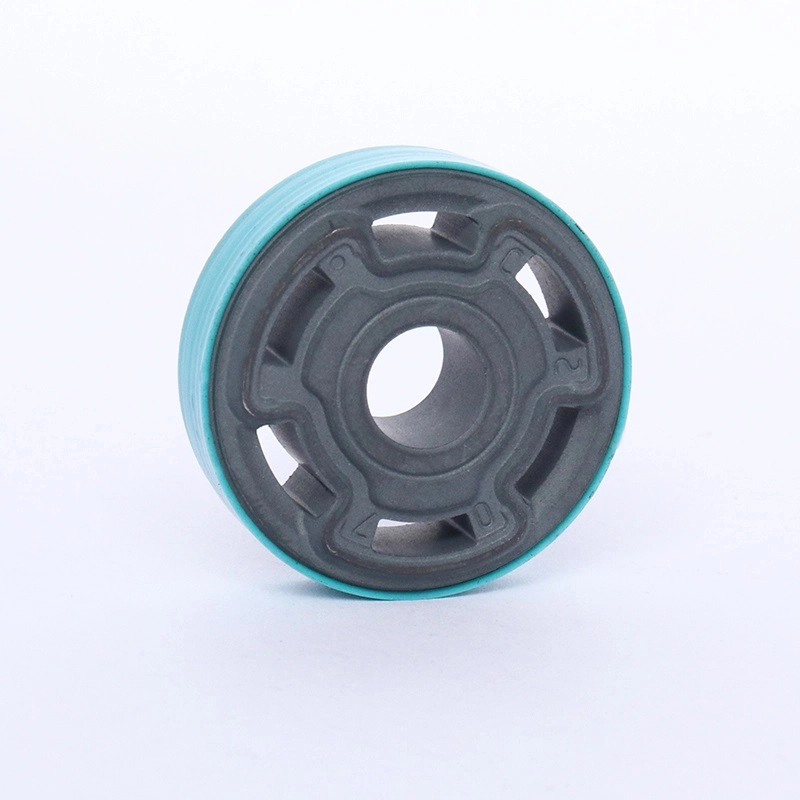
Automobilgintzako eta motozikleten hauts metalurgiako kolpe-xurgagailuen pistoiek barruko eta kanpoko dimentsio zehatzak eska ditzakete sinterizatu ondoren. Dimentsionatzeko prozesuak sinterizazioari lotutako dimentsio-desbideraketak zuzentzen laguntzen du ondorengo prozesatu edo muntatu aurretik.
Errodamenduak eta kasikak
Burdinaz eta kobrez olioz inpregnatutako errodamenduak eta buxinek barneko eta kanpoko gainazalen dimentsio-zuzenketa egiteko prozesatu daitezke.
Engranajeak eta Kamak
Sinterizatutako PM engranajeek, kamek eta egiturazko beste osagai batzuek sinterizazio osteko dimentsioak erabil ditzakete dimentsio-koherentzia hobetzeko behar den lekuan.
Urrats anitzeko PM osagaiak
Egitura mailakatuak edo barne-ezaugarriak dituzten osagaietarako, aukerako maila anitzeko trokel-multzoak eta nukleo hidraulikoaren hagaxka-konfigurazioak piezaren marrazkiaren arabera hauta daitezke.
PM Produkzio-lerro batekin integratzea
Dimentsionatzeko makina hauts-metalurgiako ekipoekin gora eta behera konekta daiteke etengabeko produkzio-fluxua sortzeko.
Trinkotze-ekipoarekin konexioa
Makina hautsa trinkotzeko prentsa eta sare uhalaren sinterizazio labe baten ondoren erabil daiteke. Konpaktu berdeak lehenik eta behin prentsatu eta sinterizatu egiten dira sinterizazio osteko dimensionatze-prozesuan sartu aurretik.
Piezen transferentzia automatikoa
MA Serieko manipulatzaileek edo RA Serieko robotek piezak produkzio faseen artean transferi ditzakete, eskuzko manipulazioa murriztuz eta makinen ziklo-denborak sinkronizatzen lagunduz.
Ikuskatzea eta Sailkatzea
Piezak ikuskatzeko estazioa eta amaitutako piezak sailkatzeko geltokia gehi daitezke ekoizpenak kalitatearen egiaztapen eta sailkapen automatizatua eskatzen duenean.
Beraz, produkzio-fluxu automatizatu tipiko bat honela konfigura daiteke:
Hauts trinkotzea → Manipulazio trinko berdea → Sare-gerriko sinterizazioa → Tamaina → Ikuskapena → Sailkatzea
Aukerako Konfigurazioa
Osagai ezberdinek erreminta eta automatizazio maila desberdinak behar dituzte. XIAYI-k aukerako moduluak eskaintzen ditu bezeroaren produktuaren eta produkzio-baldintzen arabera.
Trokelak ezarri aukerak
Eskuragarri dauden trokelen konfigurazioak U1/L2 eta U2/L2 dira. Nukleo hidraulikoko hagaxka-multzoa eta norabide biko kontrolatutako goiko puntzoiaren oreka-zilindroa ere eskuragarri daude osagai-egitura zehatzetarako.
Sakatu Funtzio-aukerak
Prentsa elikadura automatikoko unitate birakaria, gaizki-elikadura detektatzeko sentsorea, piezaren aire-kolpea garbitzeko unitatea, trazu bikoitzeko detekzioa eta trokelaren altuera doitzeko modulu automatikoa izan daiteke.
Automatizazio aukerak
Automatizazioak MA serieko manipulatzaileak, RA serieko robotak, piezak ikuskatzeko estazioak eta amaitutako piezak sailkatzeko estazioak izan ditzake. Makina hautsa trinkotzeko prentsa eta sare uhalaren sinterizazio labe batekin ere konekta daiteke.
Makinak betetzen duGB/T 10924-2009etaGB27607-2011prentsa estandarrak eta CE ziurtagiriaren eskakizunak onartzen ditu.
Entrega, Instalazioa eta Zerbitzua
Bidalketa baino lehen, makina bakoitzari kargarik gabeko probak egiten zaizkio, mekanikoa, elektrikoa eta kontrol-sistemaren funtzionamendua egiaztatzeko.
Dokumentazioa
Dokumentazio-pakete estandarrak funtzionamendu-eskuliburua, plano elektrikoak eta ordezko piezen zerrenda biltzen ditu.
Instalazioa eta Prestakuntza
XIAYI-k ingeniariek tokian bertan instalatzea eta martxan jartzea eskaintzen du beharrezkoa denean. Operadoreen prestakuntza makinen funtzionamendua, trokelen aldaketa, parametroen ezarpena, arazoak konpontzea eta maila anitzeko mantentze-lanak hartzen ditu.
Bermea eta Laguntza Teknikoa
Berme-epe estandarra da12 hilabete. Berme-aldian, kalitateari lotutako hutsegiteek erantzuna jasotzen dute barruan4 ordu, in situ laguntzarekin barruan2 egunbeharrezkoa denean.
XIAYI-k bizitza osorako ordezko piezen hornidura eta aholkularitza teknikoa ere eskaintzen ditu.
Prozesu eta Tresneria euskarria
Proiektu berrietarako, bezeroek osagaien marrazkiak eman ditzakete, beraz, XIAYI-k trokel-multzo egokia, neurri-indarra eta prozesu-parametroak gomenda ditzake ekipamenduak ekoitzi aurretik.
Maiz egiten diren galderak
Zein da dimensionatzeko prentsa baten eta hauts trinkotzeko prentsaren artean?
Trinkotze prentsa batek metal hautsa trinko berde bihurtzen du sinterizatu aurretik. Dimentsionatzeko prentsa batek sinterizatu ondoren piezen dimentsioak zuzentzen ditu.
FSE-80 prozesatu al ditzake kolpe-motelgailuen pistoiak?
Bai. FSE-80-k U1/L1, U1/L2 eta U2/L2 trokelen konfigurazioak onartzen ditu, barne-egitura konplexuetarako nukleo hidraulikoko haga aukerarekin.
Erabat automatikoki funtziona dezake makinak?
Bai. Elikadura automatikoa, MA Serieko manipulatzaileak, RA Serieko robotak, ikuskapen eta sailkatze sistemak ekoizpen-baldintzen arabera integra daitezke.
Zeintzuk dira potentzia eta aire baldintzak?
Elikatze-hornidura estandarra AC380V / 50Hz da, eta gomendatutako aire-presioa 0,6-0,8 MPa da. Aplikatzen den giro-tenperatura -10°C eta 50°C bitartekoa da.
Zein da dimentsionatzeko indar maximoa?
FSE-80-k dimentsio-indar maximoa eskaintzen du800 kN, 4 mm-ko gehienezko prentsa-ibilbidearekin eta 20-35 S.P.M.
Zein da epea eta MOQ?
Bidalketa estandarra gutxi gorabehera40-55 lanegun, pertsonalizatutako konfigurazioek, oro har, 55-70 lanegun behar dituzte. MOQ da1 unitate.
Zein mantentze-laguntza eskaintzen du XIAYI-k?
XIAYI-k operazio-eskuliburuak, plano elektrikoak, ordezko piezak, instalazioa eta martxan jartzea, operadoreen prestakuntza eta laguntza teknikoa eskaintzen ditu. Berme-epe estandarra da12 hilabete.
Lotutako Kategoria
- Hauts metalurgiako piezak
- Shock Absorber estanpazio piezak
- Shock absorber gomazko piezak
- Shock absorber plastikozko piezak
- Shock-Xurgatzailea Pistoi-barra
- Shock Absorber Coil Spring
- DU buxa irristakorra
- Kolpeak xurgagailuak
- Altzairuzko Hodia
- Kolpe-xurgagailu osoak
- Shock Absorber osagaiak fabrikatzeko eta probatzeko ekipoak
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei Barrutia, Ningbo hiria, Zhejiang probintzia, Txina
-
Tel
-
Posta elektronikoa
Lortu neurrira egindako aurrekontua zure Shock Absorber piezenetarako
Zergatik aukeratzen dute erosle globalek Ningbo Xiayi:
✓ IATF 16949 Ziurtagiria — Akats-tasa % 0,1etik behera kontrolatzen da.
✓ Kategoria osoko hornidura - Pistoiak, hagak, malgukiak, estanpazioak eta gomazko piezak.
✓ I+G laguntza - Hauts metalurgiako formula pertsonalizatuak eta 7-10 eguneko prototipo azkarra.
✓ Ahalmen frogatua — 50 milioi nukleo pistoi ekoizten dituzte urtero mundu mailako OEMentzat.
Hasteko prest? Bete beheko formularioa eta gure ingeniaritza taldeak 24 orduko epean erantzungo du gomendio pertsonalizatu batekin.
Lotutako produktuak

Albisteen Gomendioak